


吸塑灯箱的核心制作工艺为吸塑热成型,其品质好坏直接取决于热成型工艺的规范操作与材质的合理适配,无论是家用小型灯箱还是户外大型标识灯箱,都需通过把控每一个制作环节,才能实现透光均匀、造型规整、耐用性强的效果。吸塑热成型工艺的核心逻辑的是通过加热使热塑性板材软化,再利用真空吸附贴合模具,冷却定型后形成所需灯箱造型,全程需兼顾板材特性与工艺参数,避免出现成型瑕疵,满足不同场景的灯箱使用需求。
材质选择是吸塑热成型灯箱制作的基础,需选用适配热成型工艺、兼具透光性与耐候性的板材。核心板材选择PMMA亚克力板材,该板材透光率高、韧性佳,加热后软化均匀,成型效果好,冷却定型后不易变形,且具备优异的抗紫外线、抗老化性能,适合户外长期使用,避免出现发黄、脆化、开裂等问题。根据灯箱用途,可选择不同规格的板材。辅助材质方面,灯箱边框选用铝合金材质,耐腐蚀、重量轻,便于安装,密封胶选用耐候性防水款,防止雨水、灰尘渗入,光源选用LED灯条,节能、防水、发光均匀,适配灯箱透光需求。
吸塑热成型工艺的细节把控,是避免成型瑕疵的关键。首先进行模具准备,根据灯箱设计造型,制作高精度模具,模具内壁需精细化打磨,确保表面光滑无毛刺,边角采用圆弧过渡,避免尖锐边角划伤软化后的板材。模具制作完成后,进行板材裁剪,根据模具尺寸裁剪PMMA板材,确保板材无划痕、无杂质,裁剪边缘平整,为后续加热成型做好准备。加热环节是核心,将裁剪好的板材放入吸塑机加热区域,根据板材厚度控制加热温度,确保板材软化均匀,质地柔软可塑形,避免加热过度导致板材发黄、裂解,或加热不足无法完全贴合模具。
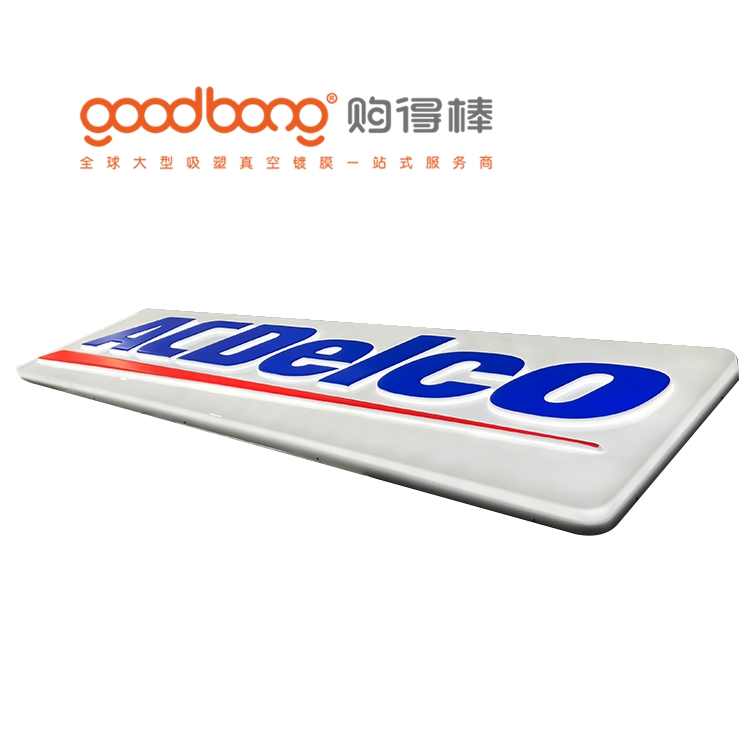
加热完成后,快速将软化的板材转移至模具上方,启动吸塑机真空吸附功能,调整吸附力度,使板材紧密贴合模具表面,确保灯箱造型的每一处细节都还原设计方案,避免出现气泡、褶皱、凹陷等问题。吸附完成后,保持吸附状态,启动冷却系统,让板材自然冷却定型,冷却时间5-10分钟,根据环境温度灵活调整,避免冷却过快导致板材变形、开裂。冷却定型后,取出灯箱进行修边、打磨,去除多余边料与毛刺,清理表面杂质,随后安装LED灯条、密封边框,完成后期处理,确保灯箱透光均匀、结构牢固,满足不同场景的展示与使用需求。


