


我们平时在街上看到的各类吸塑灯箱,好看的立体发光面板,核心就是吸塑工艺。很多客户只关心成品好不好看,却不了解吸塑灯箱从一块平整亚克力板,到成型面板的整套制作工序。今天就用大白话,带大家完整走一遍吸塑灯箱的生产流程,讲讲制作当中容易踩坑的地方,帮大家看懂吸塑制作的底层逻辑。
吸塑灯箱制作,模具加工。拿到灯箱设计图纸之后,师傅先要根据造型、尺寸制作吸塑模具。模具常用材料有石膏、木模、铝模,小批量样品可以用石膏或者木模,成本低,打样速度快;如果需要大批量长期生产,优先选用铝模,散热均匀,成型稳定,使用寿命更长。模具加工时要把造型的弧度、圆角、轮廓全部做好,还要预留脱模斜度,不然板材吸上去之后,很难完整取下来。模具做好之后,还要打磨抛光,模具表面有毛刺、坑洼,成品面板表面也会跟着有瑕疵。
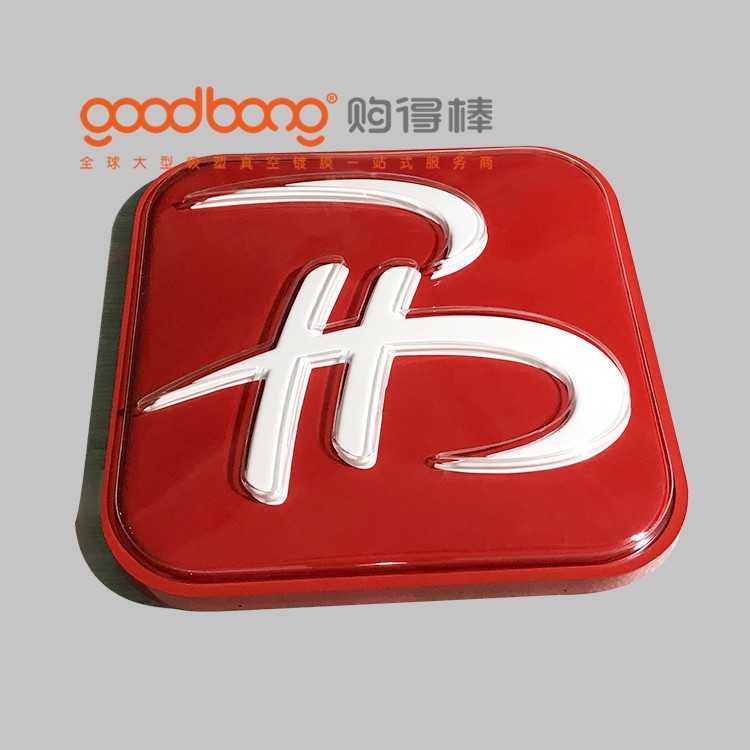
模具验收完成,就进入板材备料环节。吸塑灯箱大多选用亚克力板材,板材厚度要根据灯箱尺寸来定。板材进场之后,先裁切到对应尺寸,清理表面保护膜,检查板材有没有划痕、气泡、杂质,不合格板材要提前挑出去,避免加工完才发现问题,浪费工时。
接下来就是吸塑成型核心工序。把裁切好的亚克力板固定在吸塑机的框架上,四周夹紧密封,防止真空漏气。设备的加热系统开始升温,均匀烘烤板材。温度控制特别关键,温度太低板材软化不足,拉伸不开,成型不到位。温度过高,板材容易烤焦、变薄,甚至出现局部起泡。等到板材整体变软到合适状态,工作台上升贴合模具,真空泵快速抽走板材和模具之间的空气,依靠大气压力,把软化的板材紧紧压贴在模具表面。
板材贴紧模具之后,要保持一段时间等待冷却定型。等亚克力变硬,就可以停止抽真空,开模取出半成品。刚脱模的半成品边缘会有多余的边角料,这一步就是修边裁切,工人用切割工具把多余料去掉,再打磨切口,去除毛边。如果需要做颜色,就进行喷漆或者表面贴膜处理。发光款吸塑面板加工完成之后,再搭配金属边框、LED 灯带、电源,组装成完整吸塑灯箱。
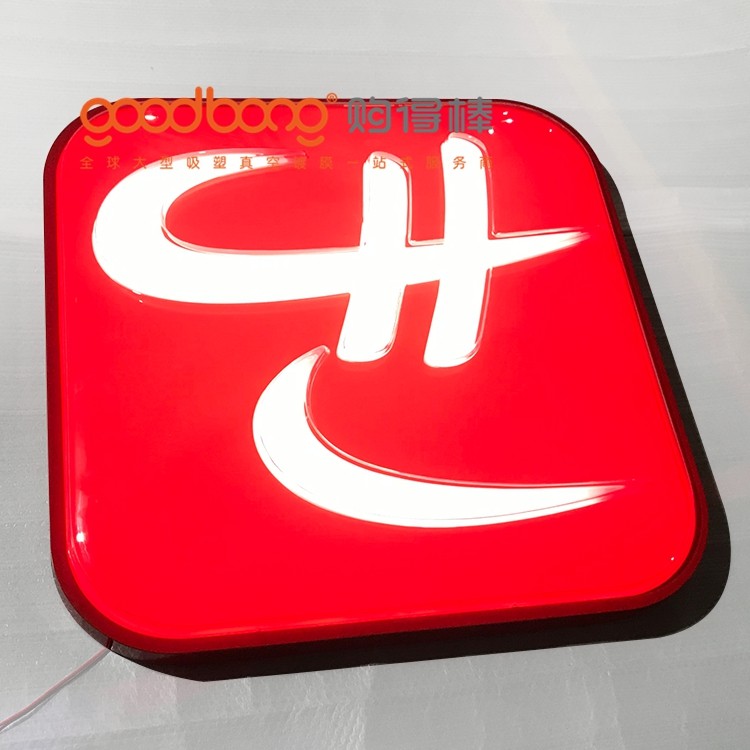
在吸塑制作环节,有几个高频问题需要留意。大弧度、深拉伸的灯箱造型,板材拉伸位置会变薄,制作前期就要加厚板材,不然户外使用容易变形。另外真空密封一定要做好,一旦漏气,面板就会出现鼓包、轮廓模糊。模具打磨不到位,成品表面会有凹凸点,后期很难修补。
吸塑成型结束只是半成品,后续加工同样不能马虎。面板表面尽量不要用硬质工具打磨,容易留下划痕。喷漆工序要在无尘环境操作,防止灰尘粘在漆面,影响外观。组装时做好防水处理,保障灯箱长期户外使用。
总的来说,吸塑灯箱好不好,七成看吸塑成型工艺。模具精度、板材品质、温度和真空度把控,每一步都会影响成品效果。看懂这套吸塑制作流程,在定制下单的时候,就能和厂家顺畅沟通,避开工艺坑,拿到成型饱满、表面平整耐用的吸塑灯箱产品。


