


走在街上,很多门店门头、商场通道里发光的异形灯箱,都是吸塑工艺做出来的。不少客户以为吸塑灯箱只是简单烤软板子吸一下,真正做过生产的人都清楚,它的好坏,很大程度卡在板材选型和温度控制这两件事上。
市面上做吸塑灯箱,常用的板材是亚克力,也有部分会选用ABS、PETG板材。亚克力透光表现稳定,打磨之后光泽度好,适合需要均匀发光的门头。PETG韧性更强,不容易开裂,一些造型弯折幅度大、运输路途远的订单,很多厂家会优先考虑它;ABS板材成本友好,抗冲击不错,但透光偏弱,大多用在不发光的造型外壳上。选板材不能只看报价,要先分清灯箱是放室内还是户外。长期户外使用的灯箱,尽量选用抗UV的板材,减少日晒之后发黄、变脆的情况,后期维护压力会小很多。
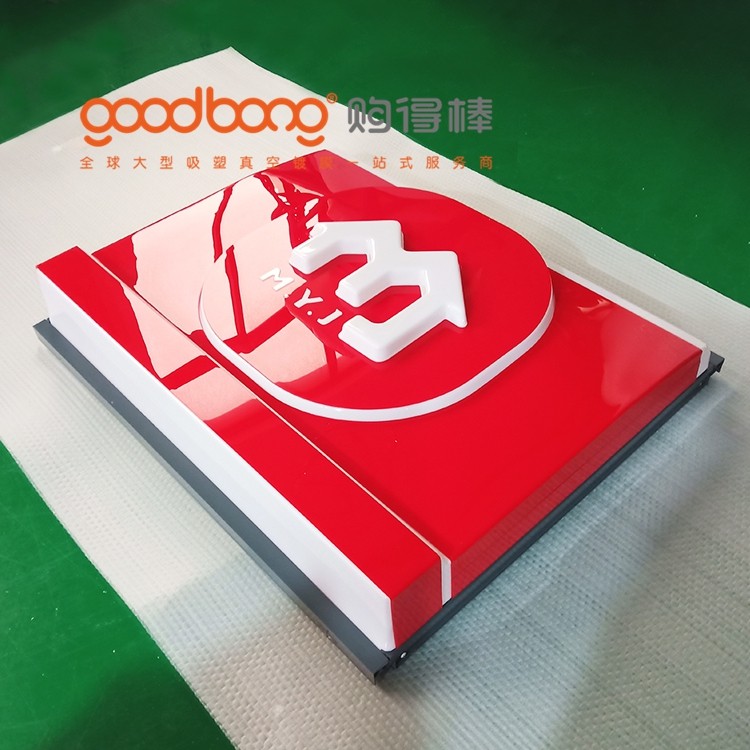
温度把控,是吸塑成型里考验师傅经验的环节。板材放进烘箱加热,温度低了,板材软度不够,拉伸的时候拉不到位,边角弧度生硬,表面容易出现发白的拉伸痕;温度太高,板材会过度软化、往下垂坠,成型之后壁厚厚薄不均,局部太薄,点亮之后灯光斑驳,看着一块亮一块暗。不同厚度、不同材质的板材,加热时长完全不一样,3毫米和5毫米的亚克力,加热参数就要分开调试,没有一套参数可以通用所有订单。
模具的设计也会跟着灯箱造型调整。吸塑灯箱模具分木模、石膏模、铝模。小批量样品、造型改动比较多的,先用木模或者石膏模打样,成本低、改款方便;如果是长期返单、标准化门店同款灯箱,大多开铝模。铝模导热均匀,成型稳定,批量做出来的产品一致性更好,表面瑕疵更少。模具还要做好拔模斜度,斜度不够,成型之后很难脱模,强行脱模容易把灯箱边角扯变形。
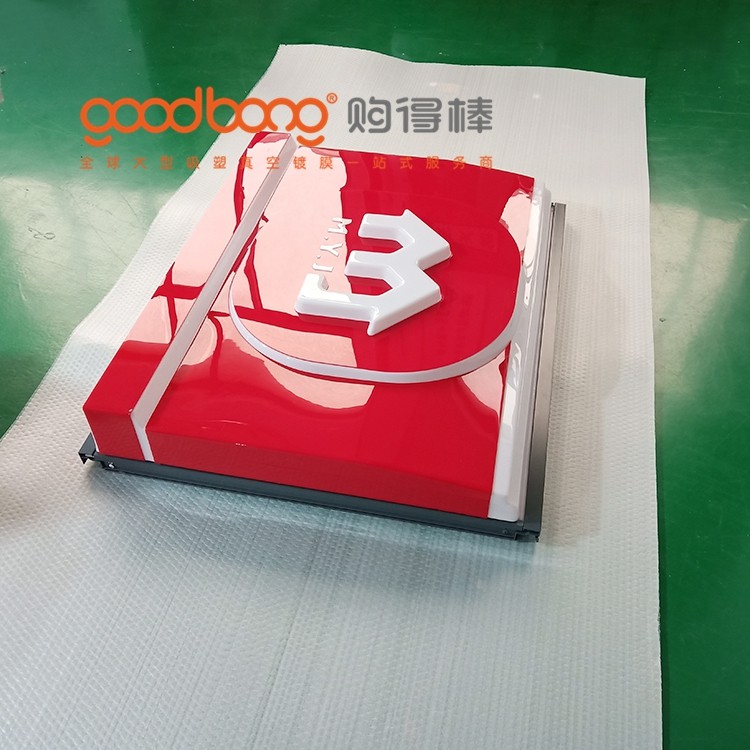
成型脱模之后,才是后半段工序。先要修边,用数控切割机或者手工打磨,切掉多余的飞边,把边缘打磨顺滑。接下来做表面处理,有的直接抛光,有的喷涂色漆,还有的做丝印、UV打印图案。等外壳处理完毕,再排布光源、封装底板、打胶密封。密封这一步不能马虎,户外灯箱密封不到位,下雨天进水,灯带容易受潮损坏。
很多新手踩坑,就是前期只盯着造型好不好看,忽略壁厚均匀度。吸塑是拉伸成型,造型越深的位置,板材被拉得越薄。设计阶段就要和工厂沟通,尽量避免局部拉伸比过大的结构,不然就算当时做出来,使用一段时间,薄的位置更容易开裂。日常使用时,户外吸塑灯箱尽量定期用软布搭配中性清洁剂擦拭,不要用强溶剂擦洗表面,容易腐蚀板材、破坏透光层。
吸塑灯箱的优势,在于能做出圆弧、异形、立体凸起的造型,这是平面灯箱很难实现的。但它不是全能的,造型越复杂、拉伸深度越大,成品的良品率和成本都会随之变化。下单前和工厂沟通清楚使用场景、安装位置、发光需求,把板材、模具、壁厚要求提前确认好,成品效果会稳妥很多。
上一篇:大型亚克力吸塑灯箱定制


